Hotop силиконовый шланг




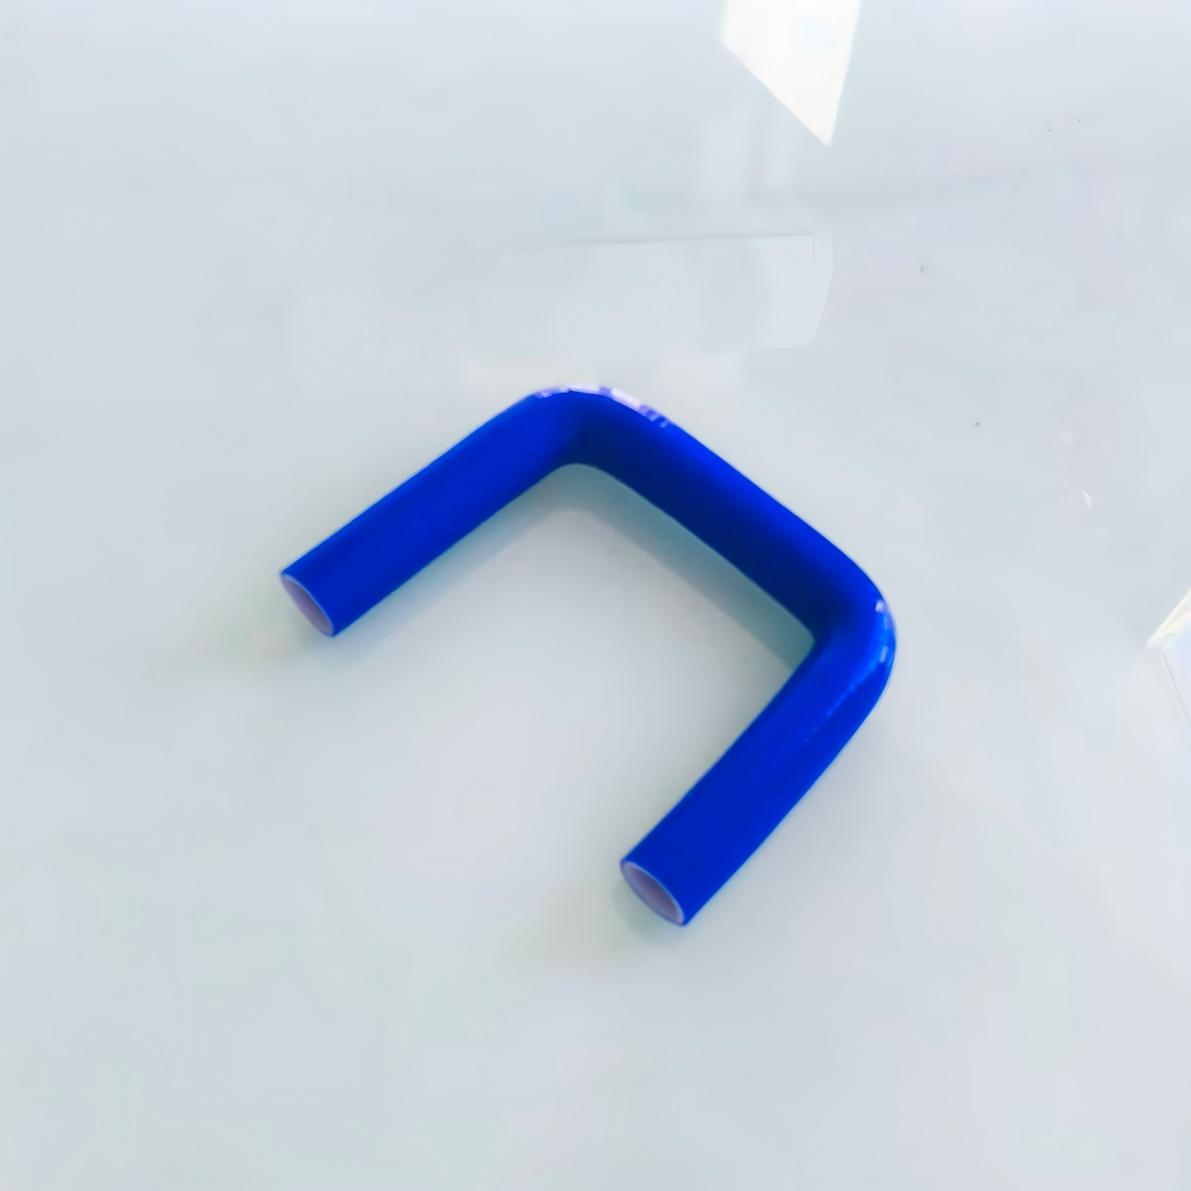
Многоветвевой силиконовый шланг
Категорий и TAGS:Структура силиконового шланга пользовательские силиконовый шланг, multi-port silicone hose, multi‑branch silicone hose, производитель силиконового шланга
Multi‑branch silicone hose with flash-free joints а также seamless smooth inner bore. Engineered to eliminate molding flash at branch connections, ideal for custom automotive and industrial molded silicone routing.
Custom molded multi-port silicone hose, built with proven flash control technology. Smooth inner bore avoids turbulence and particle shedding for engine fluid circuits.
запрос- Описание продукта
Многоразветвленный силиконовый шланг
Многоветвевой силиконовый шланг (также называется многопортовым формованным силиконовым шлангом.) представляет собой сложный формованный силиконовый компонент с несколькими отверстиями для впуска воздуха в двигатель., турбокомпрессор, подача охлаждающей жидкости и вакуума. По сравнению со стандартными силиконовыми шлангами, многоветвевые конструкции создают более сложные задачи при изготовлении пресс-форм, демонтаж и ручная обработка.
Многоразветвленный силиконовый шланг
Описание продукта
Как опытный производитель силиконовых шлангов, Hotop разрабатывает и производит многоразветвленные силиконовые шланги по индивидуальному заказу для автомобильной и промышленной промышленности.. Сложная многопортовая геометрия требует глубоких инженерных знаний., особенно для стратегии демонтажа, конструкция разветвленного соединения и конструкция оснастки.
Наша команда инженеров выполняет 3D-моделирование для проверки формования и демонтажа перед изготовлением пресс-формы.. Мы обобщили проверенные схемы ответвлений для различных схем расположения портов для оптимизации характеристик отделения пресс-формы., улучшить качество литья и продлить срок службы пресс-формы.
Производство многоветвевых силиконовых шлангов во многом зависит от квалифицированных операторов.. Hotop имеет опытную производственную команду, гарантирующую стабильность, повторяемое качество для сложных формованных деталей.
Все многоветвевые силиконовые шланги полностью изготавливаются по индивидуальному заказу.. Мы можем производить строго по вашим техническим чертежам., 3D-файлы или физические образцы.
 Ключевые особенности
- Сложная многопортовая формованная геометрия для компактной прокладки в моторном отсеке
- Пресс-форма & моделирование извлечения из формы с помощью программного обеспечения для 3D-инжиниринга
- Продуманные решения для Т-образной ветки, Y-образные и нерегулярные многопортовые структуры
- Многослойный арамид / имеется армирование из полиэстера
- Широкая рабочая температура: -50℃ ~ 260℃
- Поддерживает индивидуальный цвет, Толщина стенок и количество слоев
- Изготовлено в соответствии с автомобильным стандартом SAE J20.
Отправьте нам свой чертеж или образец для оценки формы. & официальная цитата
 Проектирование беззасорных соединений
Многоветвевые силиконовые шланги имеют заусенцы в месте соединения ответвлений., широко распространенная и сложная проблема в отрасли. Основная причина проста: чтобы включить демонтаж, между ответвлением и основной трубкой оставлен небольшой зазор. Независимо от того, насколько точно обработана форма, этот зазор постепенно увеличивается после повторных циклов извлечения из формы.. Под давлением во время вулканизации, сырой силиконовый материал продавливается в зазор и образует засветку.
С большим, чем 15 многолетний опыт производства силиконовых шлангов, Компания Hotop разработала проверенные решения для контроля заусенца при изготовлении многоразветвленных формованных деталей.. Мы применяем индивидуальные стратегии, основанные на различных компоновках пресс-форм.:
 Короткие прямые ветки (≤100 мм) Сердечник ответвления плотно привинчивается к сердечнику основной трубы во время проектирования пресс-формы.. Это устраняет зазор между ответвлением и интерфейсом основной трубки..
Длинные прямые ветки (болтовое запирание невозможно) Мы используем угловую вставную конструкцию с прессовой посадкой.. Вставной конец сердцевины ответвления обработан с небольшим конусом.. В собранном виде, конический сегмент прочно вклинивается в отверстие сердечника основной трубы. Такая конструкция сохраняет герметичность даже после длительного использования формы и практически не сокращает срок службы формы..
Изогнутые ветки Практически невозможно обеспечить нулевой зазор для форм с изогнутыми ответвлениями.. Даже в новых формах с почти нулевым зазором после массового производства образуются зазоры.. В нашем запатентованном решении используется полуотвержденная силиконовая прокладка. (изготовлен из компаунда внутреннего слоя, похоже на уплотнительное кольцо) устанавливается на стыке соединения. Эта заготовка вулканизируется лишь частично перед загрузкой вместе со шлангом для окончательной вулканизации.. Во время вторичного лечения, полуотвержденная прокладка блокирует вытекание сырого силикона в зазор формы и предотвращает засветку. Этот метод обеспечивает чрезвычайно плавное, бесшовный внутренний переход на стыке. Компромисс — более длительное время цикла., поскольку компонент требует двух стадий вулканизации.
Очень сложная геометрия ветвей Водорастворимая пленка наносится для полной герметизации зазоров формы.. Этот метод работает надежно. Пленка должна быть полностью удалена и проверена после извлечения из формы..
 Дизайн пресс-формы & Защита от ошибок
Еще одним важным моментом при разработке пресс-формы является принцип «поке-иоке». (защита от ошибок). Многие многоветвевые шланги имеют ответвления с одинаковым или похожим внутренним диаметром.. Без функций защиты от ошибок, легко произойти перекос и неправильная сборка стержней пресс-формы. В основном мы реализуем конструкции со смещением для защиты от ударов..
 Заключительная проверка
Даже с этими зрелыми, повторяемые процессы управления вспышкой, окончательная проверка остается строгой. Мы используем бороскопы, фонарики и другие инструменты для проверки состояния внутренней поверхности каждого ответвительного соединения..
Типичные применения
- Турбокомпрессор & системы впуска наддувочного воздуха
- Охлаждающая жидкость двигателя / радиаторные цепи
- Узел распределения вакуума
- Тяжелый грузовик & внедорожная техника
- Многопортовые гидравлические соединения промышленного оборудования
Пользовательская информация
Отправьте нам свой рисунок, 3D модель или образец, и мы предлагаем оценку пресс-формы & цитата.
- Вход: Рисунок клиента / ШАГ-файл / физический образец
- материал: ВМК силикон, фторсиликон по запросу
- армирование: 2-слой / 3-слой / 4-слой арамидной или полиэфирной ткани
- Размер: Полностью индивидуальный идентификатор, ОД и расположение филиалов
- Могил: Возможен торг
Форма запроса (мы свяжемся с Вами в ближайшее время)
Может быть, вы бы также


Авторское право©2025 | Hotop силиконовый шланг | Карта сайта |